Cavitación en bombas: causas, síntomas y cómo evitarla
El ruido es lo primero que llama la atención: un crepitar continuo, como si la bomba estuviera moviendo grava en lugar de líquido. Después llegan la vibración, la presión de impulsión que oscila y, semanas o meses más tarde, un rodete con la superficie picada y un cierre mecánico que ya no sella. Detrás de esa secuencia hay casi siempre el mismo fenómeno: la cavitación en la bomba, uno de los modos de fallo más frecuentes —y más evitables— de las bombas centrífugas.
La cavitación no es un defecto de fabricación. Es un problema de la relación entre la bomba y su instalación: aparece cuando la presión a la entrada del rodete desciende por debajo de la presión de vapor del líquido. Por eso se resuelve con datos —temperatura, nivel del depósito, pérdidas de carga, NPSH— y no cambiando de bomba a ciegas.
En esta guía explicamos qué ocurre físicamente dentro de la bomba, qué daños por cavitación cabe esperar, cómo distinguirla de los problemas con los que se confunde, cómo calcular el margen NPSH y qué medidas la eliminan, tanto en instalaciones existentes como en proyectos nuevos. Ponemos el foco en un caso especialmente exigente: el bombeo de ácidos, bases y otros fluidos corrosivos con bombas termoplásticas, que es el terreno en el que trabaja Tecnium Pumps.
Qué es la cavitación en una bomba y por qué es tan destructiva
El mecanismo físico: presión de vapor, burbujas e implosión
Todo líquido tiene una presión de vapor: la presión por debajo de la cual empieza a hervir a una temperatura determinada. El agua a 20 °C hierve si la presión absoluta baja a unos 2,3 kPa; a 80 °C le basta con bajar a unos 47 kPa. Es decir, cuanto más caliente está el líquido, más fácil es que hierva sin necesidad de aportar calor.
En una bomba centrífuga, el punto de menor presión de todo el circuito no está en la tubería, sino en el ojo del rodete, justo en el borde de entrada de los álabes. Ahí el líquido se acelera y su presión estática cae. Si en ese punto la presión local desciende por debajo de la presión de vapor, el líquido se vaporiza y se forman pequeñas cavidades de vapor: de ahí el nombre del fenómeno.
El problema no es que la burbuja nazca, sino cómo muere. El flujo arrastra las burbujas hacia zonas del canal del rodete donde la presión vuelve a subir; allí el vapor se condensa de golpe y la burbuja colapsa en microsegundos. Cada implosión genera un microchorro de líquido y una onda de presión que golpea la superficie del álabe. Millones de impactos, concentrados siempre en la misma zona, bastan para arrancar material de cualquier sustrato: fundición, acero inoxidable o termoplástico.
Conviene distinguir la cavitación propiamente dicha —vaporización por falta de presión— de dos fenómenos que la imitan: la recirculación en la aspiración, que aparece cuando la bomba trabaja a caudales muy inferiores a su punto de diseño, y la entrada de aire o de gas en la aspiración. Los tres dañan la bomba y producen ruido, pero se corrigen de forma distinta, así que el diagnóstico importa.
Daños por cavitación: rodete, cierre mecánico y rodamientos
Los daños por cavitación suelen reconocerse a simple vista en cuanto se abre la bomba. Estos son los componentes que más sufren:
La cavitación rara vez rompe una bomba de un día para otro: la desgasta de forma progresiva. Por eso se detecta tarde, cuando la factura ya incluye rodete, cierre, rodamientos y horas de parada de producción.
Por qué la cavitación es más grave con fluidos corrosivos
En una bomba de agua fría la cavitación es sobre todo un problema de ruido, erosión y rendimiento. Cuando se bombean productos químicos se suman tres agravantes:
Por eso, en el bombeo de fluidos agresivos en la industria química o en el tratamiento de superficies, la cavitación no es solo un problema hidráulico: es un problema de fiabilidad y de seguridad, porque su desenlace habitual es un fallo del cierre y una fuga de producto.
Causas y síntomas de la cavitación en bombas centrífugas
Presión de aspiración insuficiente: las causas habituales en la instalación
Casi todas las causas de cavitación se reducen a una sola: la presión de aspiración que llega al ojo del rodete es menor que la que la bomba necesita. Esa falta de presión puede tener su origen en la instalación, en el propio fluido o en la forma de operar la bomba:
| Causa | Qué ocurre | Ejemplo típico |
|---|---|---|
| Altura de aspiración excesiva | La bomba está por encima del nivel del líquido y gasta presión en elevarlo | Bomba en superficie que vacía un foso o un depósito enterrado |
| Pérdidas de carga en la aspiración | Tubería larga o estrecha, codos, filtros sucios o válvulas semicerradas restan presión antes de la brida | Filtro en Y colmatado o codo pegado a la brida de aspiración |
| Temperatura del líquido | Sube la presión de vapor y el líquido hierve antes | Recirculación de baños calientes de tratamiento de superficies |
| Nivel bajo en el depósito | Disminuye la columna de líquido y puede formarse un vórtice | Fase final del vaciado de un depósito de almacenamiento |
| Depósito cerrado o a vacío | La presión sobre la superficie del líquido es inferior a la atmosférica | Aspiración desde un evaporador o un depósito con el venteo obstruido |
| Altitud de la planta | Hay menos presión atmosférica disponible | A 1.000 m de altitud se dispone de unos 1,2 m menos que a nivel del mar |
| Caudal por encima del de diseño | El NPSH requerido por la bomba crece con el caudal | Bomba que trabaja sin contrapresión con la impulsión vacía |
| Caudal muy bajo | Recirculación en la aspiración y calentamiento del líquido | Bomba funcionando contra una válvula de impulsión casi cerrada |
Un error muy frecuente en planta es regular el caudal cerrando la válvula de aspiración. La válvula de aspiración debe trabajar siempre totalmente abierta: el caudal se regula en la impulsión o, mejor aún, con un variador de frecuencia.
Cómo reconocer una bomba que cavita: ruido, vibración y caída de altura
Los síntomas de la cavitación son característicos, pero no exclusivos. Esta tabla ayuda a separar la cavitación clásica de los dos problemas con los que más se confunde:
| Síntoma | Cavitación por NPSH insuficiente | Recirculación a bajo caudal | Entrada de aire o gas |
|---|---|---|---|
| Ruido | Crepitante, como grava; aumenta con el caudal | Golpeteo irregular a caudal bajo | Variable, con borboteo |
| Presión de impulsión | Cae y oscila | Fluctúa | Oscila; la bomba puede llegar a descebarse |
| Zona dañada del rodete | Cara de baja presión del álabe, junto al borde de entrada | Cara de presión del álabe, cerca del ojo | Sin picaduras típicas |
| Al cerrar un poco la impulsión | El ruido disminuye | El ruido aumenta | Apenas cambia |
| Corrección | Aumentar el NPSHd o reducir el NPSHr | Acercar el caudal al punto de diseño | Eliminar entradas de aire y asegurar sumergencia |
La comprobación definitiva consiste en medir. Un manovacuómetro en la brida de aspiración permite calcular el NPSH disponible real con la bomba en marcha: se pasa la lectura a presión absoluta y a metros de columna de líquido, se suma la altura de velocidad en la brida y se resta la presión de vapor a la temperatura de trabajo. Si el resultado se acerca al NPSH requerido que indica la curva de la bomba para ese caudal, el diagnóstico está claro.
La vibración también da pistas: la cavitación produce una vibración de banda ancha, sin una frecuencia dominante clara, a diferencia del desequilibrio o la desalineación, que se manifiestan en frecuencias concretas ligadas a la velocidad de giro.
Margen NPSH: el cálculo que separa una bomba sana de una que cavita
El NPSH (del inglés Net Positive Suction Head, altura neta positiva en la aspiración) es la herramienta para comparar lo que ofrece la instalación con lo que necesita la bomba:
El NPSH disponible se calcula así, con todos los términos en metros de columna del líquido bombeado:
NPSHd = (Pa − Pv) / (ρ · g) ± Hz − Hf
Donde Pa es la presión absoluta sobre la superficie del líquido, Pv la presión de vapor a la temperatura de trabajo, ρ la densidad, Hz el desnivel entre la superficie del líquido y el eje de la bomba (positivo si la bomba está en carga, negativo si aspira desde abajo) y Hf las pérdidas de carga en la aspiración.
El término que más se subestima es la presión de vapor, porque crece muy deprisa con la temperatura:
| Temperatura del agua | Presión de vapor (kPa abs.) | Equivalente en metros de columna |
|---|---|---|
| 20 °C | 2,3 | 0,24 m |
| 40 °C | 7,4 | 0,76 m |
| 60 °C | 19,9 | 2,07 m |
| 80 °C | 47,4 | 4,97 m |
| 90 °C | 70,2 | 7,41 m |
Son valores para agua; las soluciones acuosas diluidas se comportan de forma parecida, pero con ácidos concentrados, disolventes o mezclas hay que usar la presión de vapor del producto real, que puede ser muy distinta.
Veamos un ejemplo con un depósito abierto a nivel del mar, una bomba situada 3 m por encima del nivel mínimo del líquido, 1 m de pérdidas en la aspiración y una bomba con un NPSHr de 3 m en el punto de trabajo:
| Escenario | NPSHd | Margen | Resultado |
|---|---|---|---|
| 20 °C, bomba 3 m por encima del nivel | 6,1 m | +3,1 m | Funcionamiento correcto |
| 60 °C, misma instalación | 4,4 m | +1,4 m | Aceptable, con poco margen ante bajadas de nivel |
| 80 °C, misma instalación | 1,7 m | −1,3 m | Cavitación segura |
| 80 °C, bomba 2 m por debajo del nivel (en carga) | 6,7 m | +3,7 m | Funcionamiento correcto |
La misma bomba, en la misma instalación, pasa de funcionar bien a cavitar solo por el cambio de temperatura. Y bajar la bomba dos metros resuelve el problema sin tocar el equipo.
¿Cuánto margen hay que dejar? Como referencia práctica, muchos proyectos trabajan con un NPSHd que supere al NPSHr en al menos 0,5–1 m y, en términos relativos, en un 10–30 % o más. La guía ANSI/HI 9.6.1 del Hydraulic Institute recomienda márgenes por tipo de aplicación, más exigentes en servicios críticos, con fluidos calientes o en bombas de gran energía de aspiración. Con fluidos corrosivos, donde un fallo del cierre implica una fuga de producto agresivo, conviene situarse en la parte alta de esos márgenes.
Cómo evitar la cavitación: soluciones en la instalación y en la selección de la bomba
Medidas correctoras y criterios de selección para eliminar la cavitación
Solo hay dos maneras de ganar margen: aumentar el NPSH disponible o reducir el NPSH requerido. Esta tabla ordena las medidas más eficaces de menor a mayor esfuerzo:
| Medida | Actúa sobre | Esfuerzo |
|---|---|---|
| Abrir del todo las válvulas de aspiración y limpiar filtros | NPSHd (menos pérdidas) | Bajo |
| Devolver la bomba a un caudal cercano a su punto de máximo rendimiento (BEP) | NPSHr | Bajo |
| Subir el nivel mínimo del depósito y ajustar las alarmas de nivel | NPSHd | Bajo |
| Aumentar el diámetro de la aspiración, eliminar codos y montar la reducción excéntrica con la parte plana arriba | NPSHd | Medio |
| Reducir la velocidad de giro con variador de frecuencia | NPSHr | Medio |
| Enfriar el líquido o situar la bomba antes del intercambiador | NPSHd (menor presión de vapor) | Medio |
| Instalar la bomba en carga, por debajo del nivel del depósito | NPSHd | Medio-alto |
| Pasar a una bomba vertical con el cuerpo sumergido o a un modelo de menor NPSHr | Ambos | Alto (proyecto) |
En el diseño de la tubería de aspiración, tres reglas evitan la mayoría de los problemas: velocidades bajas (como orientación, por debajo de 1,5–2 m/s), un tramo recto de varios diámetros antes de la brida, sin codos ni válvulas pegados a la bomba, y ningún punto alto donde puedan acumularse bolsas de aire o de gas. Reducir la velocidad de giro también es muy eficaz: el NPSH requerido disminuye aproximadamente con el cuadrado de la velocidad.
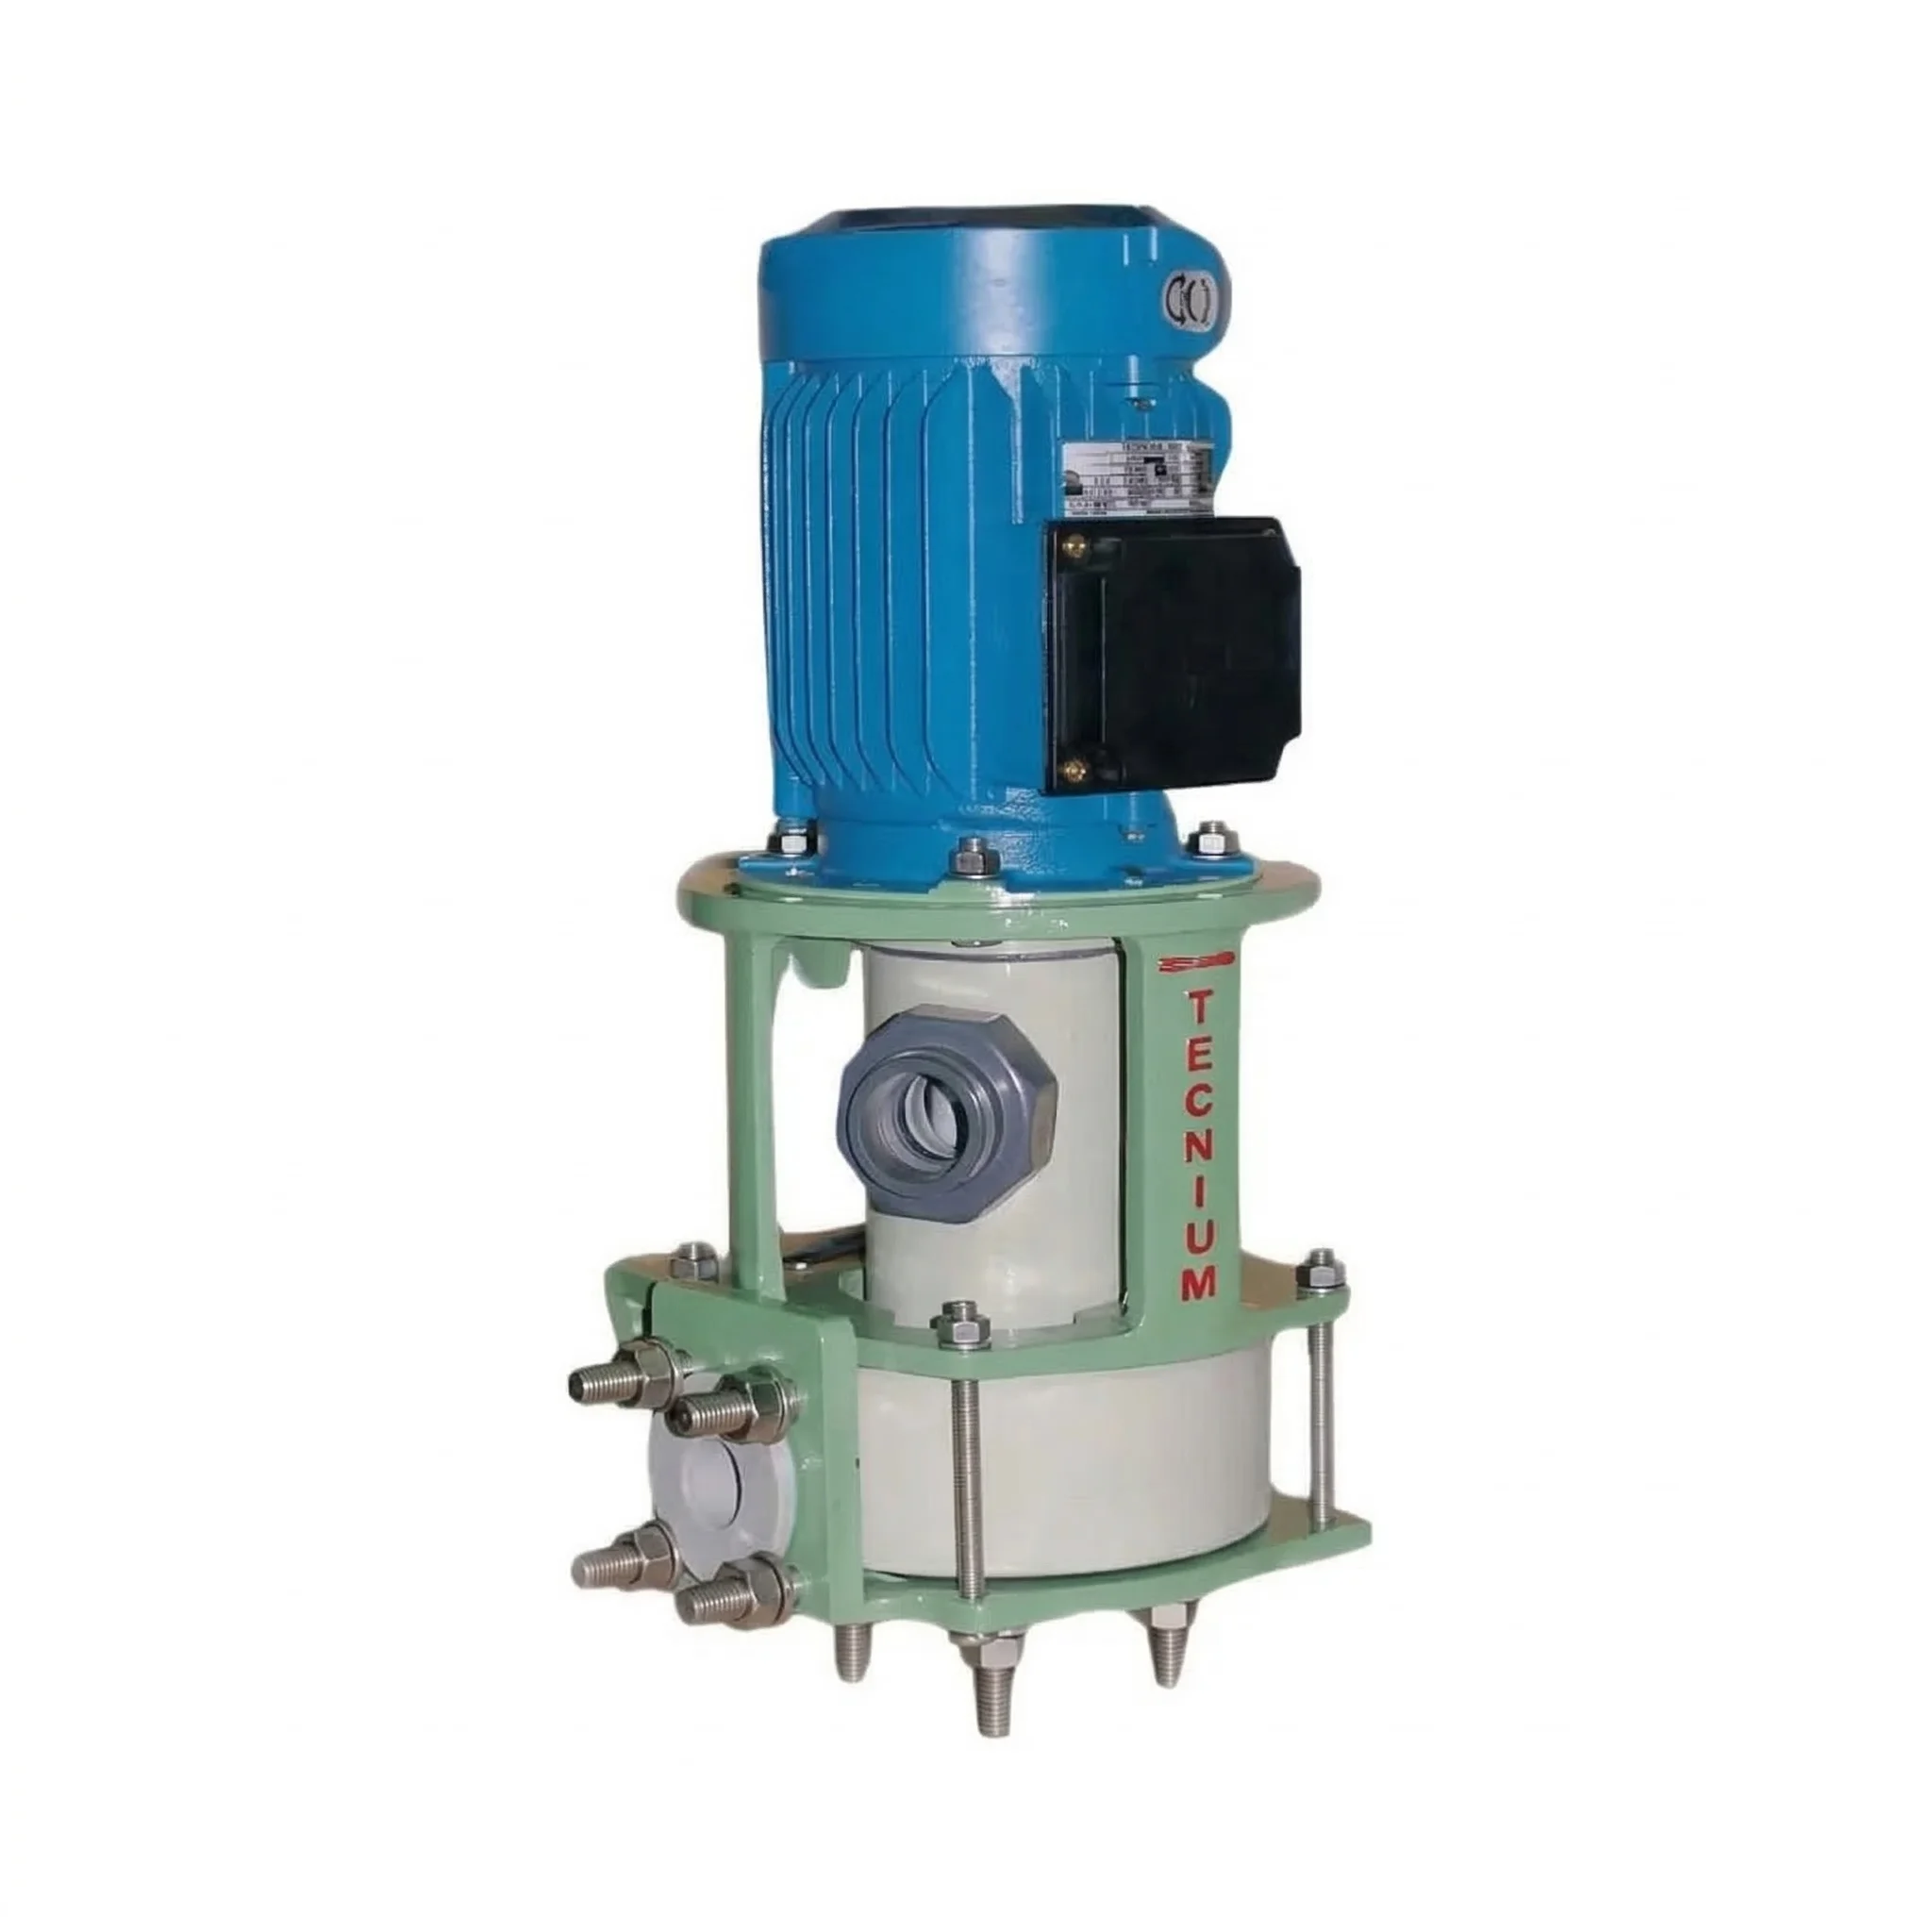
En proyectos nuevos, la forma más fiable de evitar la cavitación es elegir una configuración de bomba que no dependa de la aspiración. La gama de bombas de plástico de Tecnium Pumps ofrece varias respuestas según la instalación:
El material también cuenta, porque determina la temperatura de trabajo y, con ella, la presión de vapor. Según los datos técnicos de Tecnium, el PP mantiene su estabilidad mecánica hasta 90 °C, el PE hasta 80 °C, el PVDF hasta 120 °C y el E-CTFE hasta 150 °C en servicio continuo. Cuanto más cerca se trabaje de esos límites, más importante es verificar el margen NPSH.
Preguntas frecuentes sobre la cavitación en bombas
¿Sospecha que una de sus bombas cavita o está especificando una instalación nueva? Envíe a nuestro equipo técnico el fluido y su concentración, la temperatura máxima, el caudal y la altura requeridos, la cota del nivel mínimo respecto a la bomba y un croquis de la aspiración. Con esos datos verificamos el margen NPSH y le proponemos la configuración adecuada. Solicite su presupuesto gratuito.
seguir leyendo