Cavitation d’une pompe : causes, symptômes et prévention
Le bruit est généralement le premier signal : un crépitement continu, comme si la pompe transportait du gravier plutôt que du liquide. Viennent ensuite les vibrations, une pression de refoulement qui oscille puis, quelques semaines ou quelques mois plus tard, une roue à la surface piquée et une garniture mécanique qui ne fait plus son travail. Derrière cette séquence se cache presque toujours le même phénomène : la cavitation de la pompe, l’un des modes de défaillance les plus fréquents — et les plus évitables — des pompes centrifuges.
La cavitation n’est pas un défaut de fabrication. C’est un problème de relation entre la pompe et son installation : elle apparaît lorsque la pression à l’entrée de la roue descend sous la tension de vapeur du liquide. Elle se règle donc avec des données — température, niveau du réservoir, pertes de charge, NPSH — et non en changeant de pompe à l’aveugle.
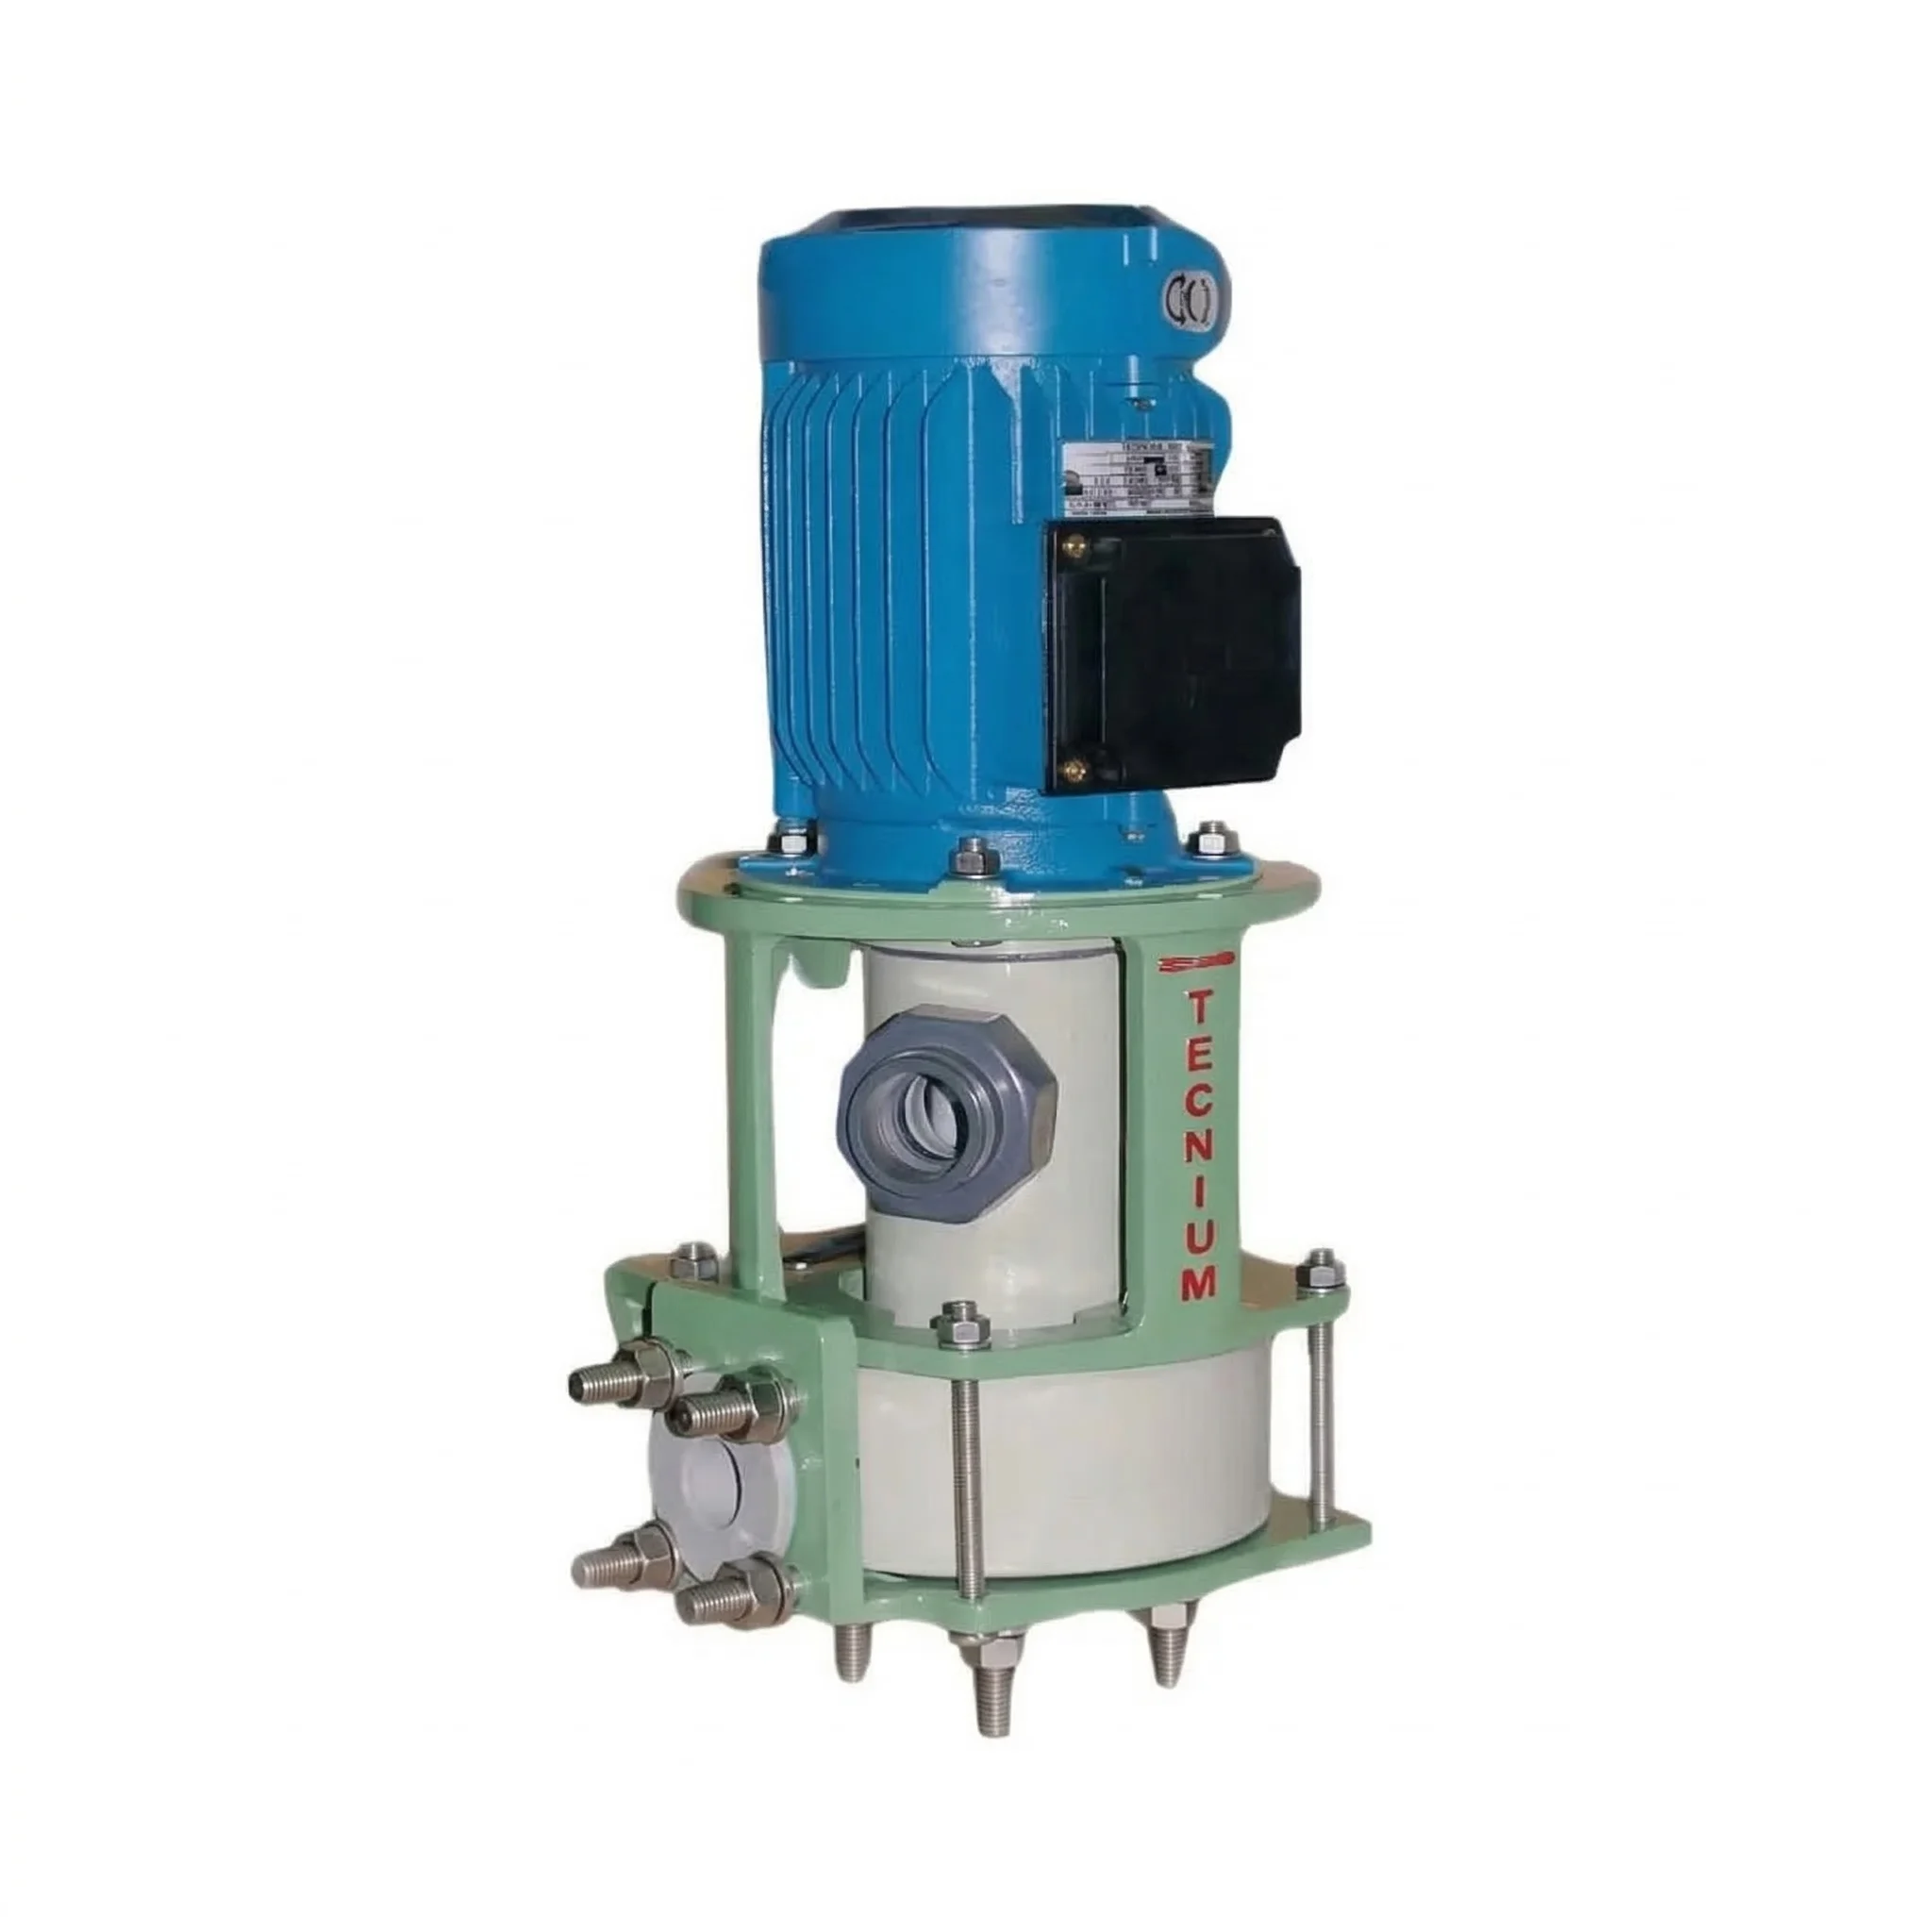
Dans ce guide, nous expliquons ce qui se passe physiquement dans la pompe, quels dommages de cavitation il faut attendre, comment la distinguer des problèmes avec lesquels on la confond, comment calculer la marge NPSH et quelles mesures permettent de l’éliminer, sur une installation existante comme sur un projet neuf. Nous mettons l’accent sur un cas particulièrement exigeant : le pompage d’acides, de bases et d’autres fluides corrosifs avec des pompes thermoplastiques, qui est le domaine de Tecnium Pumps.
Qu’est-ce que la cavitation d’une pompe et pourquoi est-elle si destructrice ?
Le mécanisme physique : tension de vapeur, bulles et implosion
Tout liquide possède une tension de vapeur : la pression en dessous de laquelle il commence à bouillir à une température donnée. L’eau à 20 °C bout si la pression absolue tombe à environ 2,3 kPa ; à 80 °C, il lui suffit de descendre à environ 47 kPa. Autrement dit, plus le liquide est chaud, plus il bout facilement sans le moindre apport de chaleur.
Dans une pompe centrifuge, le point de plus basse pression de tout le circuit ne se trouve pas dans la tuyauterie, mais à l’œillard de la roue, juste au bord d’attaque des aubes. Le liquide y accélère et sa pression statique chute. Si la pression locale descend sous la tension de vapeur, le liquide se vaporise et de petites cavités de vapeur se forment : d’où le nom du phénomène.
Le problème n’est pas la naissance de la bulle, mais sa disparition. L’écoulement entraîne les bulles vers des zones du canal de la roue où la pression remonte ; la vapeur s’y condense brutalement et la bulle implose en quelques microsecondes. Chaque implosion produit un micro-jet de liquide et une onde de pression qui frappe la surface de l’aube. Des millions d’impacts, toujours concentrés au même endroit, suffisent à arracher de la matière à n’importe quel substrat : fonte, acier inoxydable ou thermoplastique.
Il faut distinguer la cavitation proprement dite — une vaporisation due au manque de pression — de deux phénomènes qui l’imitent : la recirculation à l’aspiration, qui apparaît lorsque la pompe fonctionne à des débits très inférieurs à son point nominal, et l’entrée d’air ou de gaz à l’aspiration. Les trois endommagent la pompe et font du bruit, mais ils se corrigent différemment : le diagnostic compte.
Dommages de cavitation : roue, garniture mécanique et roulements
Les dommages de cavitation se reconnaissent généralement à l’œil nu dès l’ouverture de la pompe. Voici les composants les plus touchés :
La cavitation détruit rarement une pompe du jour au lendemain : elle l’use progressivement. C’est pourquoi on la détecte tard, quand la facture comprend déjà la roue, la garniture, les roulements et des heures d’arrêt de production.
Pourquoi la cavitation est plus grave avec des fluides corrosifs
Dans une pompe à eau froide, la cavitation est surtout un problème de bruit, d’érosion et de rendement. Lorsqu’on pompe des produits chimiques, trois facteurs aggravants s’y ajoutent :
C’est pourquoi, dans le pompage de fluides agressifs dans l’industrie chimique ou dans l’industrie sidérurgique et le traitement de surface, la cavitation n’est pas seulement un problème hydraulique : c’est un problème de fiabilité et de sécurité, car elle se termine généralement par une défaillance de la garniture et une fuite de produit.
Causes et symptômes de la cavitation dans les pompes centrifuges
Pression d’aspiration insuffisante : les causes habituelles dans l’installation
Presque toutes les causes de cavitation se résument à une seule : la pression d’aspiration qui arrive à l’œillard de la roue est inférieure à celle dont la pompe a besoin. Ce manque de pression peut venir de l’installation, du fluide lui-même ou de la façon dont la pompe est exploitée :
| Cause | Ce qui se passe | Exemple typique |
|---|---|---|
| Hauteur d'aspiration excessive | La pompe est au-dessus du niveau du liquide et consomme de la pression pour le remonter | Pompe en surface qui vide une fosse ou une cuve enterrée |
| Pertes de charge à l'aspiration | Tuyauterie longue ou étroite, coudes, filtres encrassés ou vannes à moitié fermées réduisent la pression avant la bride | Filtre en Y colmaté ou coude collé à la bride d'aspiration |
| Température du liquide | La tension de vapeur augmente et le liquide bout plus tôt | Recirculation de bains chauds de traitement de surface |
| Niveau bas dans la cuve | La colonne de liquide diminue et un vortex peut se former | Fin de vidange d'une cuve de stockage |
| Cuve fermée ou sous vide | La pression sur la surface du liquide est inférieure à la pression atmosphérique | Aspiration depuis un évaporateur ou une cuve dont l'évent est bouché |
| Altitude du site | La pression atmosphérique disponible est plus faible | À 1 000 m d'altitude, on dispose d'environ 1,2 m de moins qu'au niveau de la mer |
| Débit supérieur au débit nominal | Le NPSH requis par la pompe augmente avec le débit | Pompe qui fonctionne sans contre-pression, refoulement vide |
| Débit très faible | Recirculation à l'aspiration et échauffement du liquide | Pompe fonctionnant contre une vanne de refoulement presque fermée |
Une erreur très fréquente sur site consiste à régler le débit en fermant la vanne d’aspiration. La vanne d’aspiration doit toujours être entièrement ouverte : le débit se règle au refoulement ou, mieux encore, avec un variateur de fréquence.
Comment reconnaître une pompe qui cavite : bruit, vibrations et chute de hauteur
Les symptômes de la cavitation sont caractéristiques, mais pas exclusifs. Ce tableau aide à distinguer la cavitation classique des deux problèmes avec lesquels on la confond le plus souvent :
| Symptôme | Cavitation par NPSH insuffisant | Recirculation à faible débit | Entrée d'air ou de gaz |
|---|---|---|---|
| Bruit | Crépitement, comme du gravier ; augmente avec le débit | Cognements irréguliers à faible débit | Variable, avec gargouillements |
| Pression de refoulement | Chute et oscille | Fluctue | Oscille ; la pompe peut se désamorcer |
| Zone endommagée de la roue | Face basse pression de l'aube, près du bord d'attaque | Face en pression de l'aube, près de l'œillard | Pas de piqûres typiques |
| En fermant légèrement le refoulement | Le bruit diminue | Le bruit augmente | Peu de changement |
| Correction | Augmenter le NPSHd ou réduire le NPSHr | Rapprocher le débit du point nominal | Supprimer les entrées d'air et assurer la submersion |
La vérification définitive consiste à mesurer. Un manovacuomètre sur la bride d’aspiration permet de calculer le NPSH disponible réel, pompe en marche : on convertit la lecture en pression absolue et en mètres de colonne de liquide, on ajoute la hauteur dynamique à la bride et on retranche la tension de vapeur à la température de service. Si le résultat se rapproche du NPSH requis indiqué par la courbe de la pompe pour ce débit, le diagnostic est clair.
Les vibrations donnent aussi des indices : la cavitation produit une vibration à large bande, sans fréquence dominante nette, contrairement au balourd ou au désalignement, qui se manifestent à des fréquences précises liées à la vitesse de rotation.
Marge NPSH : le calcul qui sépare une pompe saine d’une pompe qui cavite
Le NPSH (de l’anglais Net Positive Suction Head, charge nette à l’aspiration) est l’outil qui permet de comparer ce qu’offre l’installation et ce dont la pompe a besoin :
Le NPSH disponible se calcule ainsi, tous les termes étant exprimés en mètres de colonne du liquide pompé :
NPSHd = (Pa − Pv) / (ρ · g) ± Hz − Hf
Où Pa est la pression absolue sur la surface du liquide, Pv la tension de vapeur à la température de service, ρ la masse volumique, Hz la différence de hauteur entre la surface du liquide et l’axe de la pompe (positive en aspiration en charge, négative en hauteur d’aspiration) et Hf les pertes de charge à l’aspiration.
Le terme le plus sous-estimé est la tension de vapeur, car elle augmente très vite avec la température :
| Température de l'eau | Tension de vapeur (kPa abs.) | Équivalent en mètres de colonne |
|---|---|---|
| 20 °C | 2,3 | 0,24 m |
| 40 °C | 7,4 | 0,76 m |
| 60 °C | 19,9 | 2,07 m |
| 80 °C | 47,4 | 4,97 m |
| 90 °C | 70,2 | 7,41 m |
Ces valeurs concernent l’eau ; les solutions aqueuses diluées se comportent de manière similaire, mais avec des acides concentrés, des solvants ou des mélanges, il faut utiliser la tension de vapeur du produit réel, qui peut être très différente.
Prenons l’exemple d’une cuve ouverte au niveau de la mer, d’une pompe placée 3 m au-dessus du niveau minimal du liquide, de 1 m de pertes de charge à l’aspiration et d’une pompe dont le NPSHr est de 3 m au point de fonctionnement :
| Scénario | NPSHd | Marge | Résultat |
|---|---|---|---|
| 20 °C, pompe 3 m au-dessus du niveau | 6,1 m | +3,1 m | Fonctionnement correct |
| 60 °C, même installation | 4,4 m | +1,4 m | Acceptable, avec peu de marge si le niveau baisse |
| 80 °C, même installation | 1,7 m | −1,3 m | Cavitation assurée |
| 80 °C, pompe 2 m sous le niveau (aspiration en charge) | 6,7 m | +3,7 m | Fonctionnement correct |
La même pompe, dans la même installation, passe d’un fonctionnement correct à la cavitation par le seul changement de température. Et abaisser la pompe de deux mètres règle le problème sans toucher à l’équipement.
Quelle marge faut-il prévoir ? En pratique, de nombreux projets retiennent un NPSHd supérieur au NPSHr d’au moins 0,5 à 1 m et, en valeur relative, de 10 à 30 % ou plus. Le guide ANSI/HI 9.6.1 du Hydraulic Institute recommande des marges par type d’application, plus exigeantes pour les services critiques, les fluides chauds et les pompes à forte énergie d’aspiration. Avec des fluides corrosifs, où une défaillance de la garniture signifie une fuite de produit agressif, il est préférable de se situer dans le haut de ces fourchettes.
Comment éviter la cavitation : solutions sur l’installation et choix de la pompe
Mesures correctives et critères de sélection pour éliminer la cavitation
Il n’existe que deux façons de gagner de la marge : augmenter le NPSH disponible ou réduire le NPSH requis. Ce tableau classe les mesures les plus efficaces de la moins à la plus contraignante :
| Mesure | Agit sur | Effort |
|---|---|---|
| Ouvrir entièrement les vannes d'aspiration et nettoyer les filtres | NPSHd (moins de pertes) | Faible |
| Ramener la pompe à un débit proche de son point de meilleur rendement (BEP) | NPSHr | Faible |
| Relever le niveau minimal de la cuve et ajuster les alarmes de niveau | NPSHd | Faible |
| Augmenter le diamètre de l'aspiration, supprimer des coudes et monter la réduction excentrée méplat en haut | NPSHd | Moyen |
| Réduire la vitesse de rotation avec un variateur de fréquence | NPSHr | Moyen |
| Refroidir le liquide ou placer la pompe en amont de l'échangeur | NPSHd (tension de vapeur plus faible) | Moyen |
| Installer la pompe en charge, sous le niveau de la cuve | NPSHd | Moyen à élevé |
| Passer à une pompe verticale à corps immergé ou à un modèle de NPSHr plus faible | Les deux | Élevé (projet) |
Lors de la conception de la tuyauterie d’aspiration, trois règles évitent la plupart des problèmes : des vitesses faibles (à titre indicatif, sous 1,5 à 2 m/s), une longueur droite de plusieurs diamètres avant la bride, sans coude ni vanne collés à la pompe, et aucun point haut où des poches d’air ou de gaz pourraient s’accumuler. Réduire la vitesse de rotation est aussi très efficace : le NPSH requis diminue à peu près avec le carré de la vitesse.
Sur un projet neuf, la façon la plus fiable d’éviter la cavitation est de choisir une configuration de pompe qui ne dépend pas de l’aspiration. La gamme de pompes plastiques Tecnium Pumps propose plusieurs réponses selon l’installation :
Le matériau compte aussi, car il détermine la température de service et donc la tension de vapeur. Selon les données techniques de Tecnium, le PP conserve sa stabilité mécanique jusqu’à 90 °C, le PE jusqu’à 80 °C, le PVDF jusqu’à 120 °C et l’E-CTFE jusqu’à 150 °C en service continu. Plus on travaille près de ces limites, plus il est important de vérifier la marge NPSH.
Questions fréquentes sur la cavitation des pompes
Vous soupçonnez l’une de vos pompes de caviter, ou vous préparez le cahier des charges d’une nouvelle installation ? Envoyez à notre équipe technique le fluide et sa concentration, la température maximale, le débit et la hauteur requis, la cote du niveau minimal par rapport à la pompe et un croquis de l’aspiration. Avec ces données, nous vérifions la marge NPSH et vous proposons la configuration adaptée. Demandez votre devis gratuit.
Lire la suite